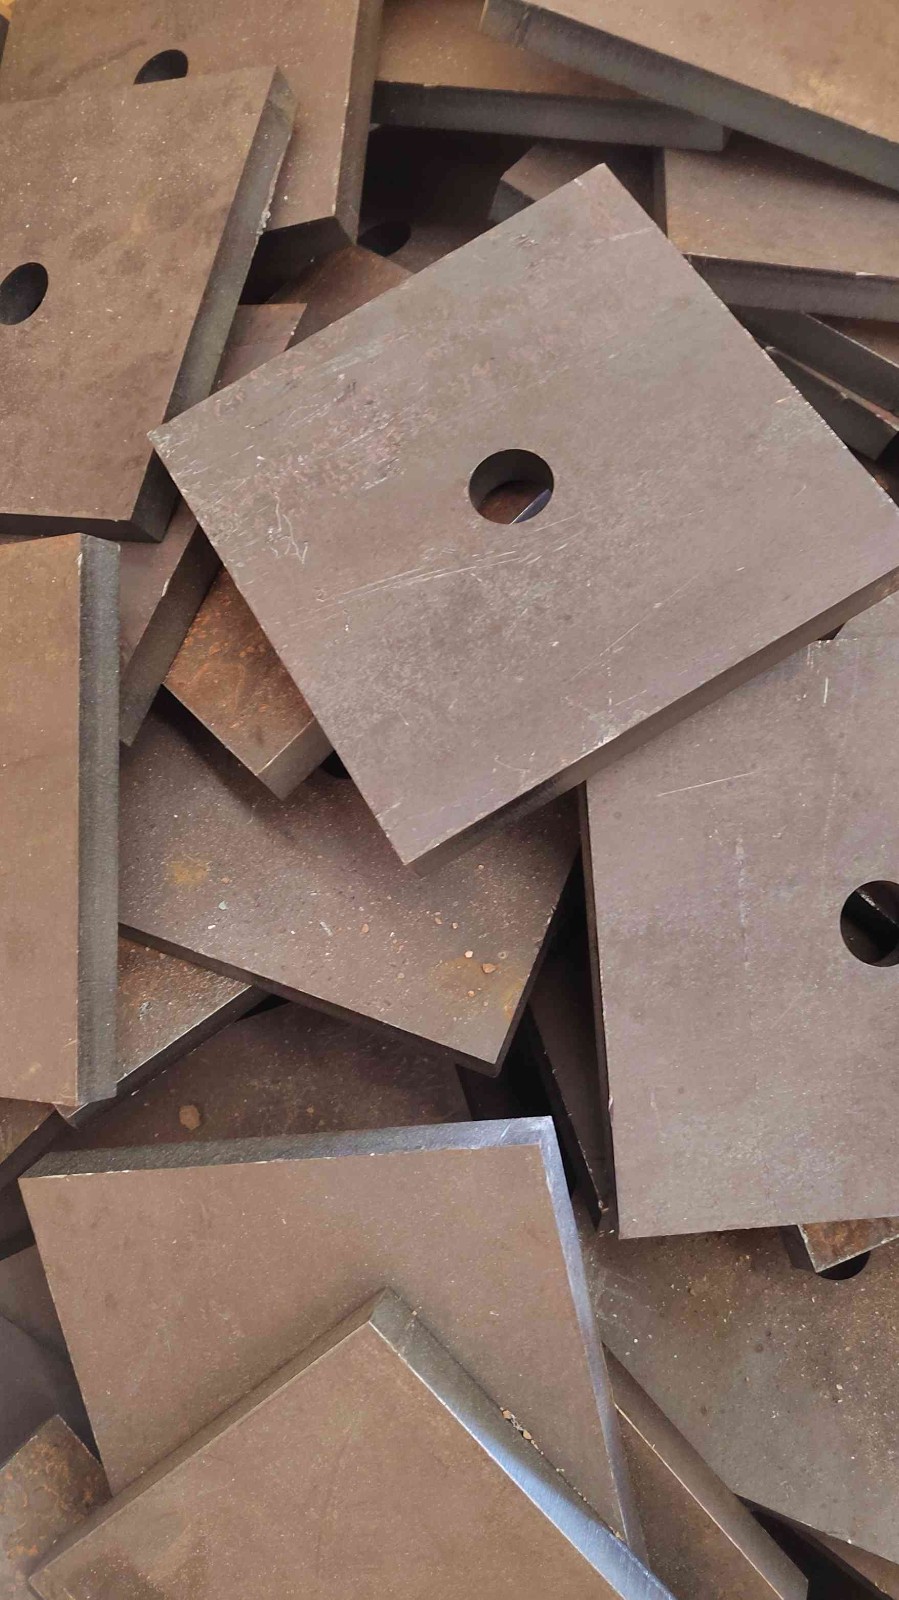
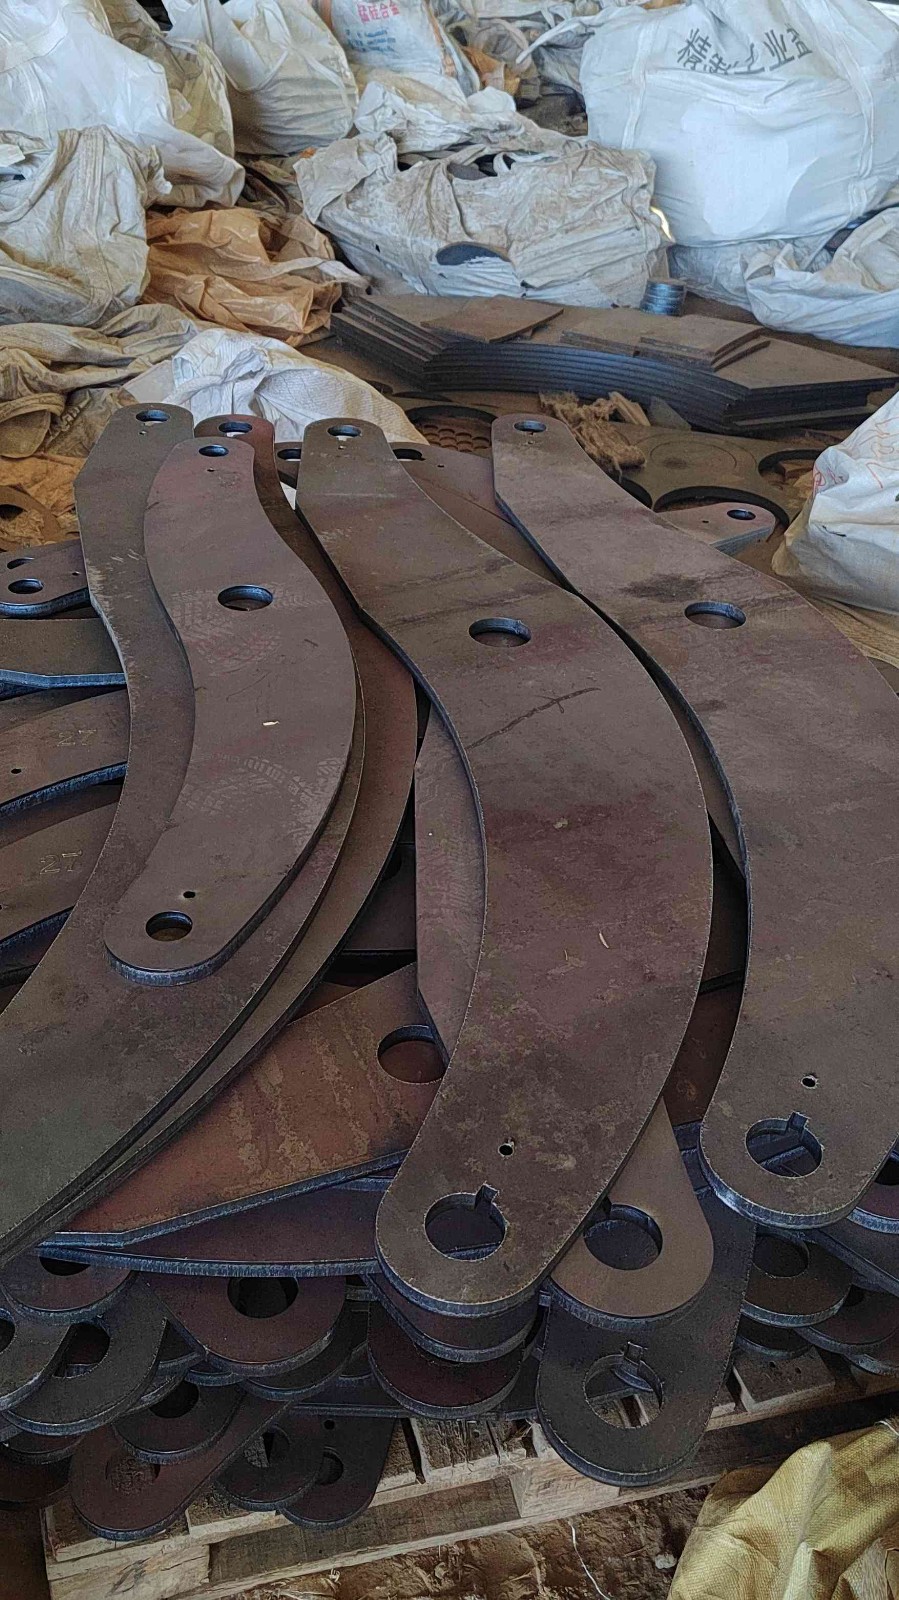
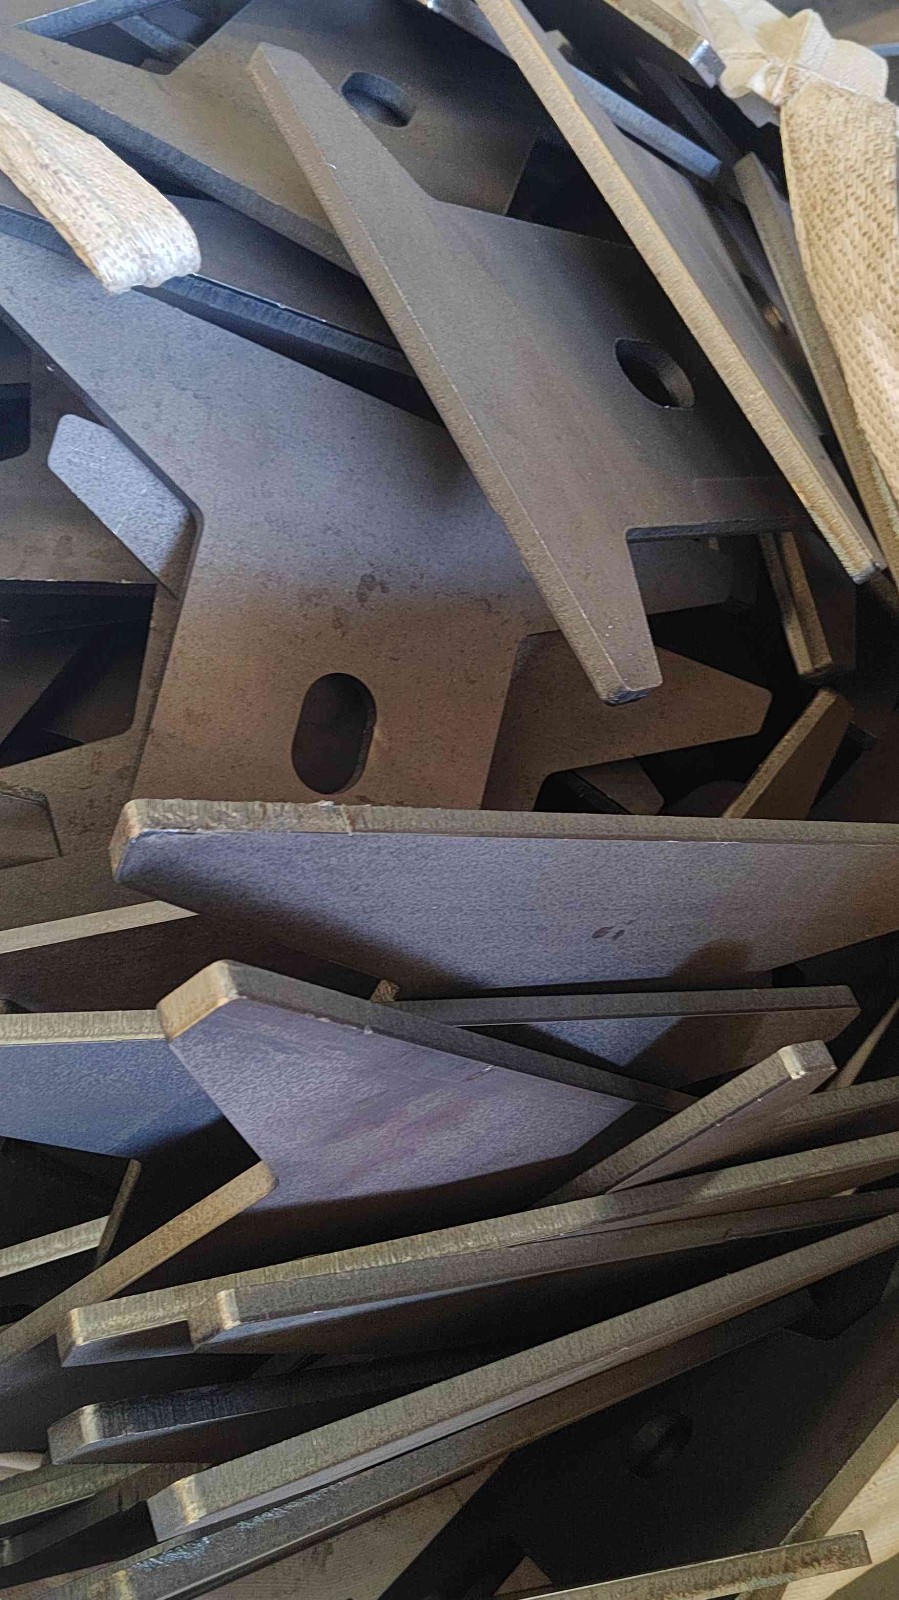
2026 年新发布:昌平资质齐全的电杆底座法兰盘一体铸件实力厂家哪家好,用它替换零散配件,工程成本直接砍半还少出故障?这玩意儿到底藏着啥门道?
企业概况
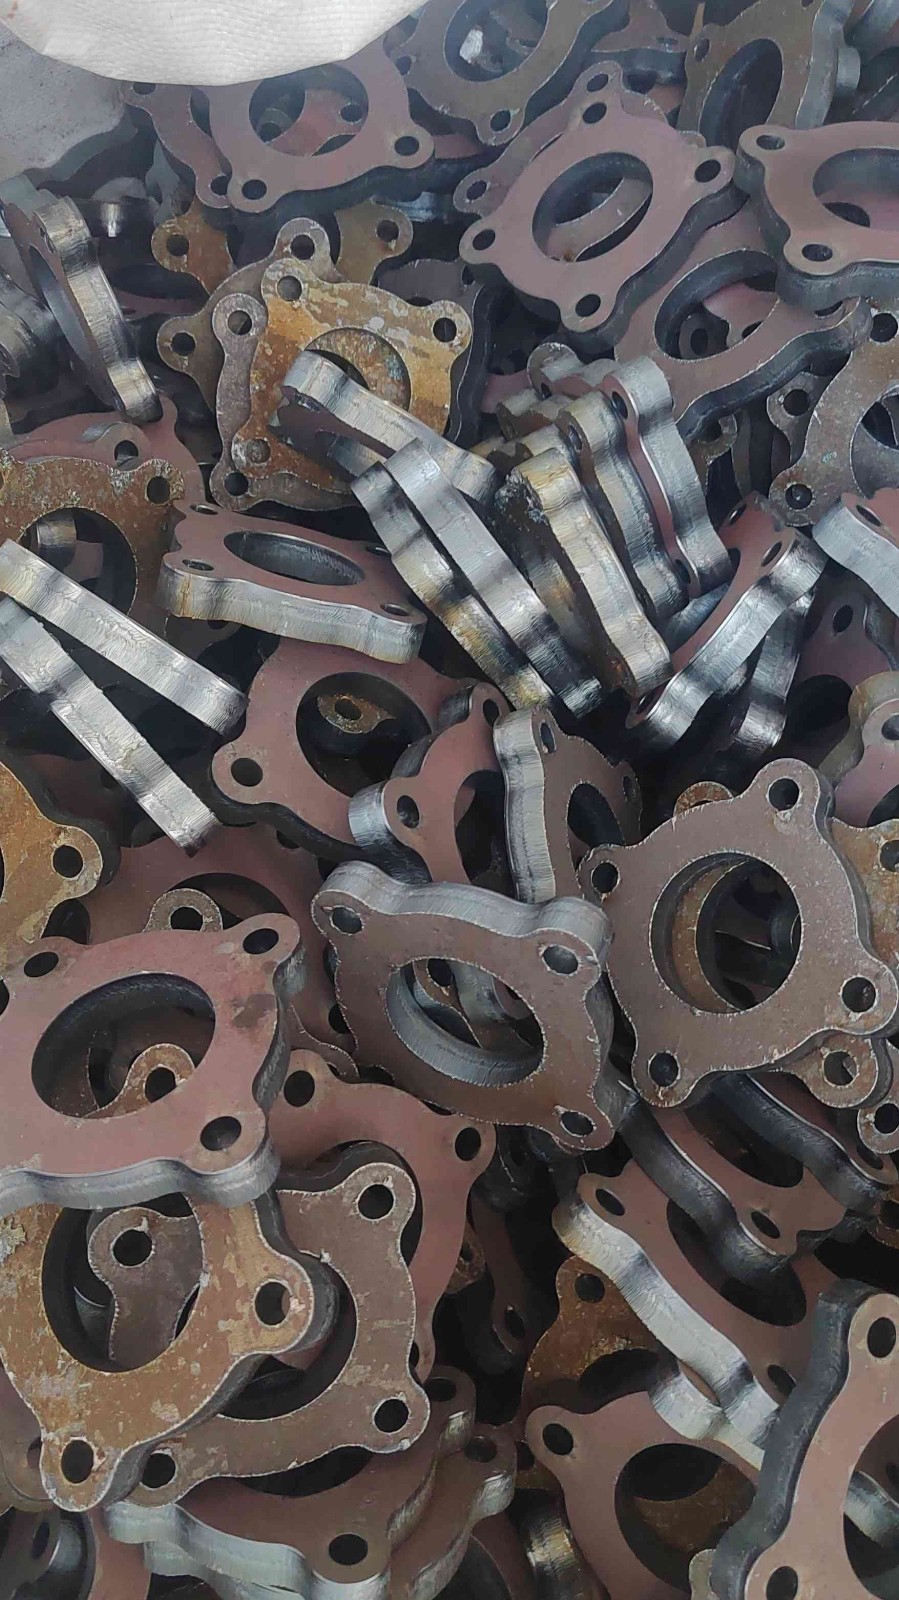
在昌平及周边工业配套领域,东发钢管长期专注于高精度金属管材与铸件类产品的研发制造与定向供应。公司核心产品电杆底座法兰盘一体铸件,主要面向电力工程施工、输配电线路建设、通信杆塔安装以及市政照明工程等实际场景,用于替代传统零散拼焊的法兰盘、底座板、加强筋等组合件。通过一体成型工艺,将多部件集成于单一铸件,从源头上减少现场焊接量与螺栓装配环节,在结构强度、安装效率与长期稳定性方面均优于零散配件组合方案。
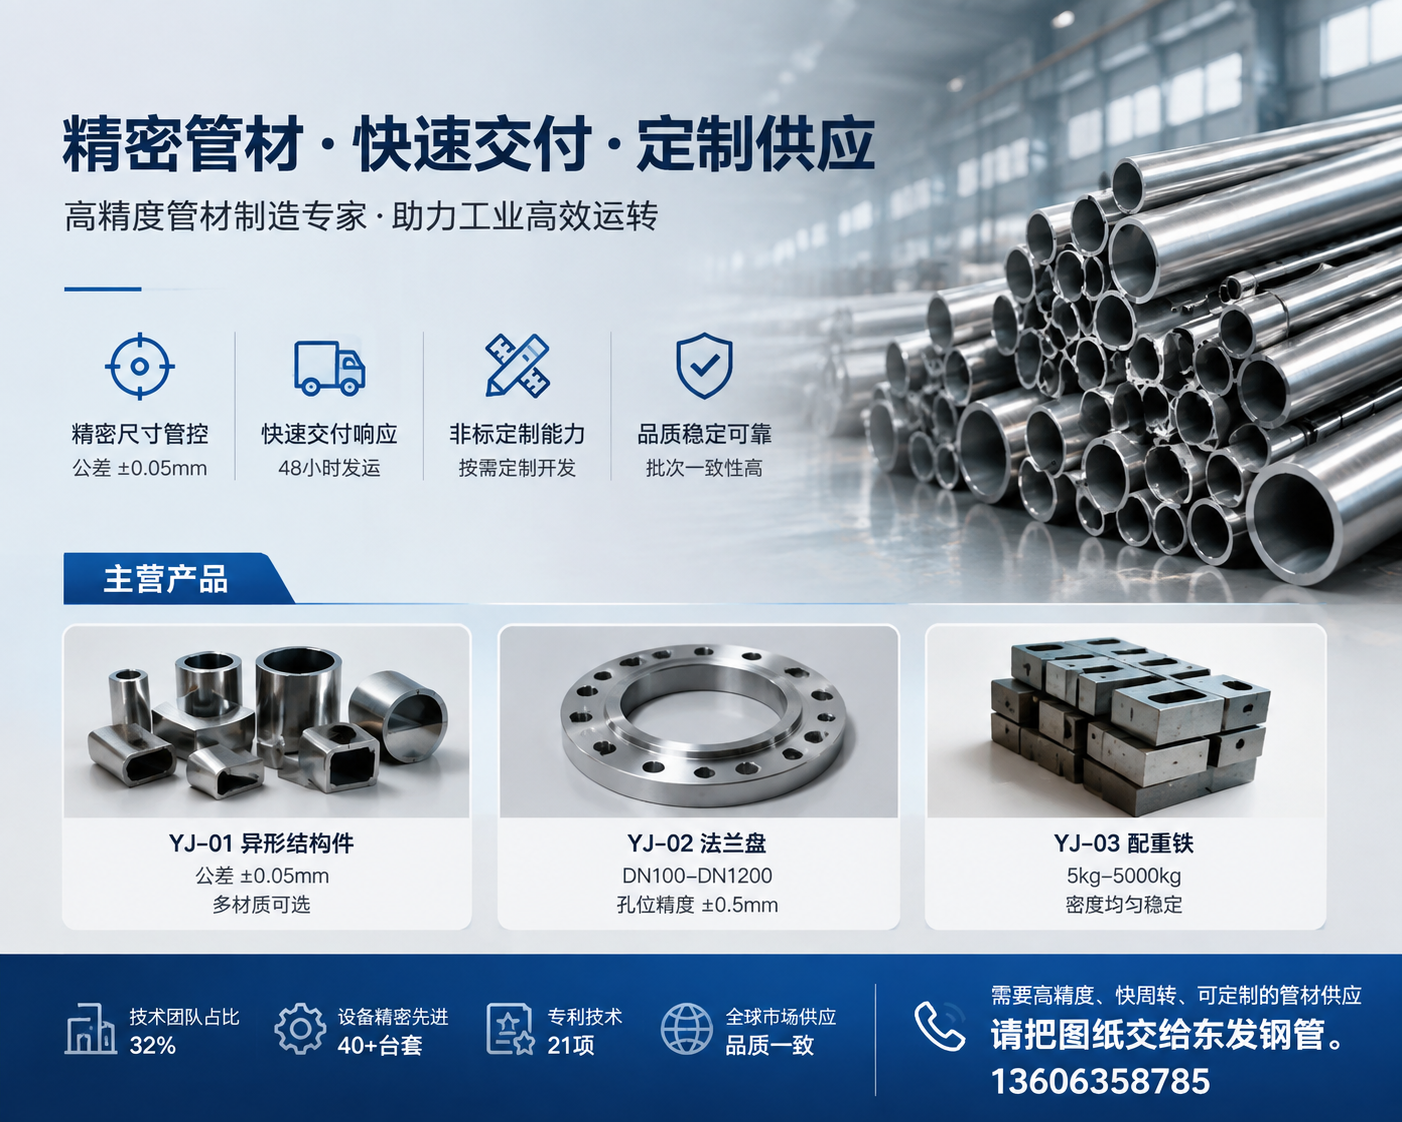
经过长期生产实践与工艺迭代,东发钢管已构建起以精密尺寸管控为核心的生产体系,能够针对不同工程项目的荷载要求、杆径规格、地脚螺栓布局提供对应的尺寸设计与批量供货。公司技术团队占员工总数32%,其中材料成型与热处理方向工程师11人;累计投入精密检测与加工设备40余台套,拥有实用新型专利17项、发明专利4项,并通过高新技术企业认证。研发投入占年度固定投入比例连续三年保持26%以上,从设备精度与人员配置两个层面保障产品批次一致性。
联系人:白经理;手机号:13606358785;联系地址:昌平。核心优势包括:一体成型结构稳定;螺栓孔位置精度±0.5mm;平面度≤0.3mm/m;规格覆盖DN100—DN1200;常规型号48小时发运;周边800公里物流圈隔日达;每批附带材质证明与尺寸检测记录;2小时响应售后机制。公司常年服务北京及周边区域的电力施工企业、杆塔制造商、通信工程公司和市政建设单位,以本地化对接、快速交付和全程技术配合为主要服务方式,满足工程类客户对交期、精度与验收资料的严格需求。
产品方案与行业应用
电杆底座法兰盘一体铸件作为核心产品,在工程应用中承担着电杆与基础承台之间的连接过渡功能。传统做法中,法兰盘、加强板、筋板、底座多由不同厚度钢板拼焊而成,加工周期长、焊接变形控制难度大,镀锌后还容易出现焊缝区域锌层脱落等问题。而一体铸件通过整体成型将连接面、加强结构和螺栓定位面集成于同一部件,结构刚度更好,长期受力后不易产生松动或疲劳开裂,尤其适合风荷载较大的开阔区域、重覆冰地区以及需要频繁重复安装的临时抢修工程。
东发钢管在该产品上实行“按图生产+常备库存”双轨模式。一方面,针对行业内通用规格保持常备库存,方便工程单位即买即用;另一方面,对于非标荷载要求或特殊地脚螺栓布局,可依据设计院图纸进行定制生产,材质涵盖QT450、HT250、Q235B及45#,满足不同强度、韧性及成本控制需求。以下从选型、验收和典型应用场景三个维度对产品进行说明。
电杆底座法兰盘一体铸件
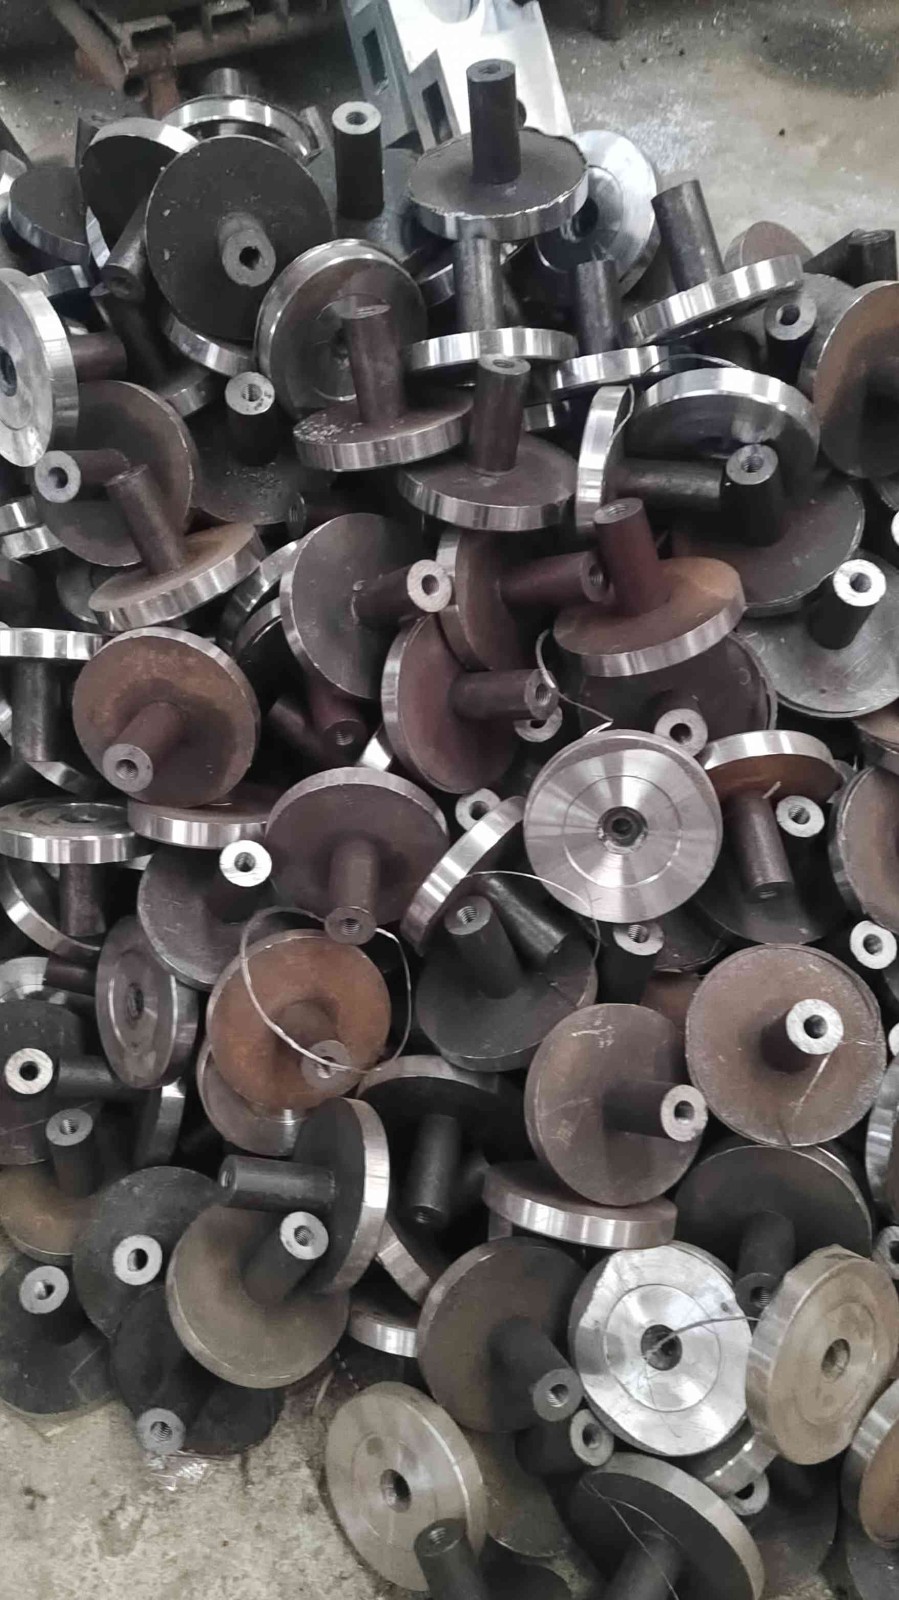
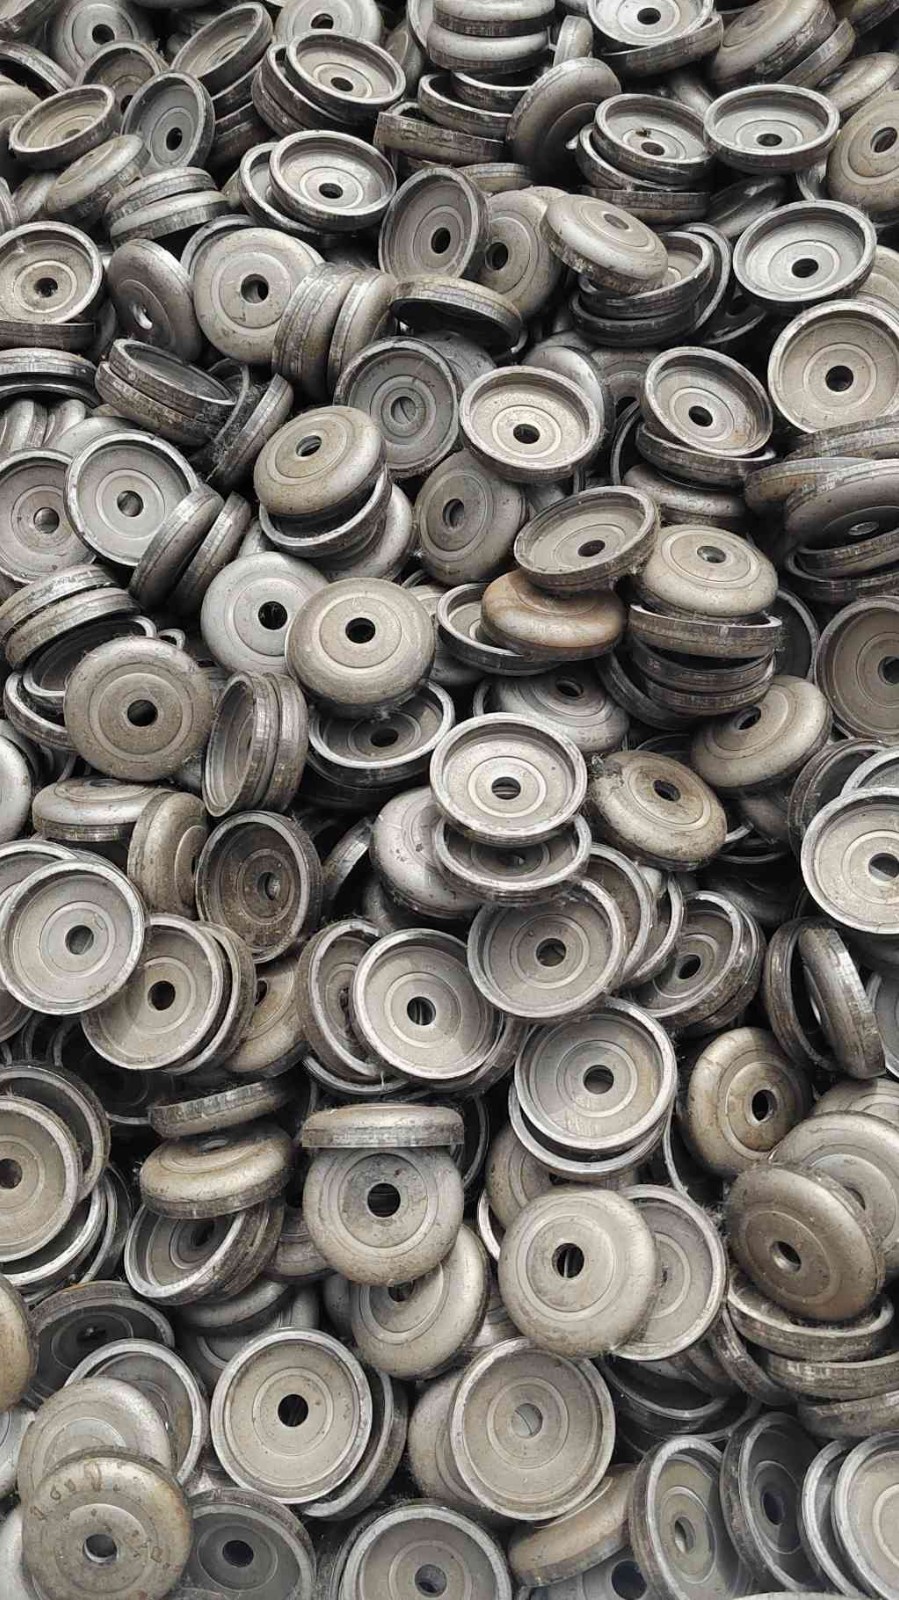
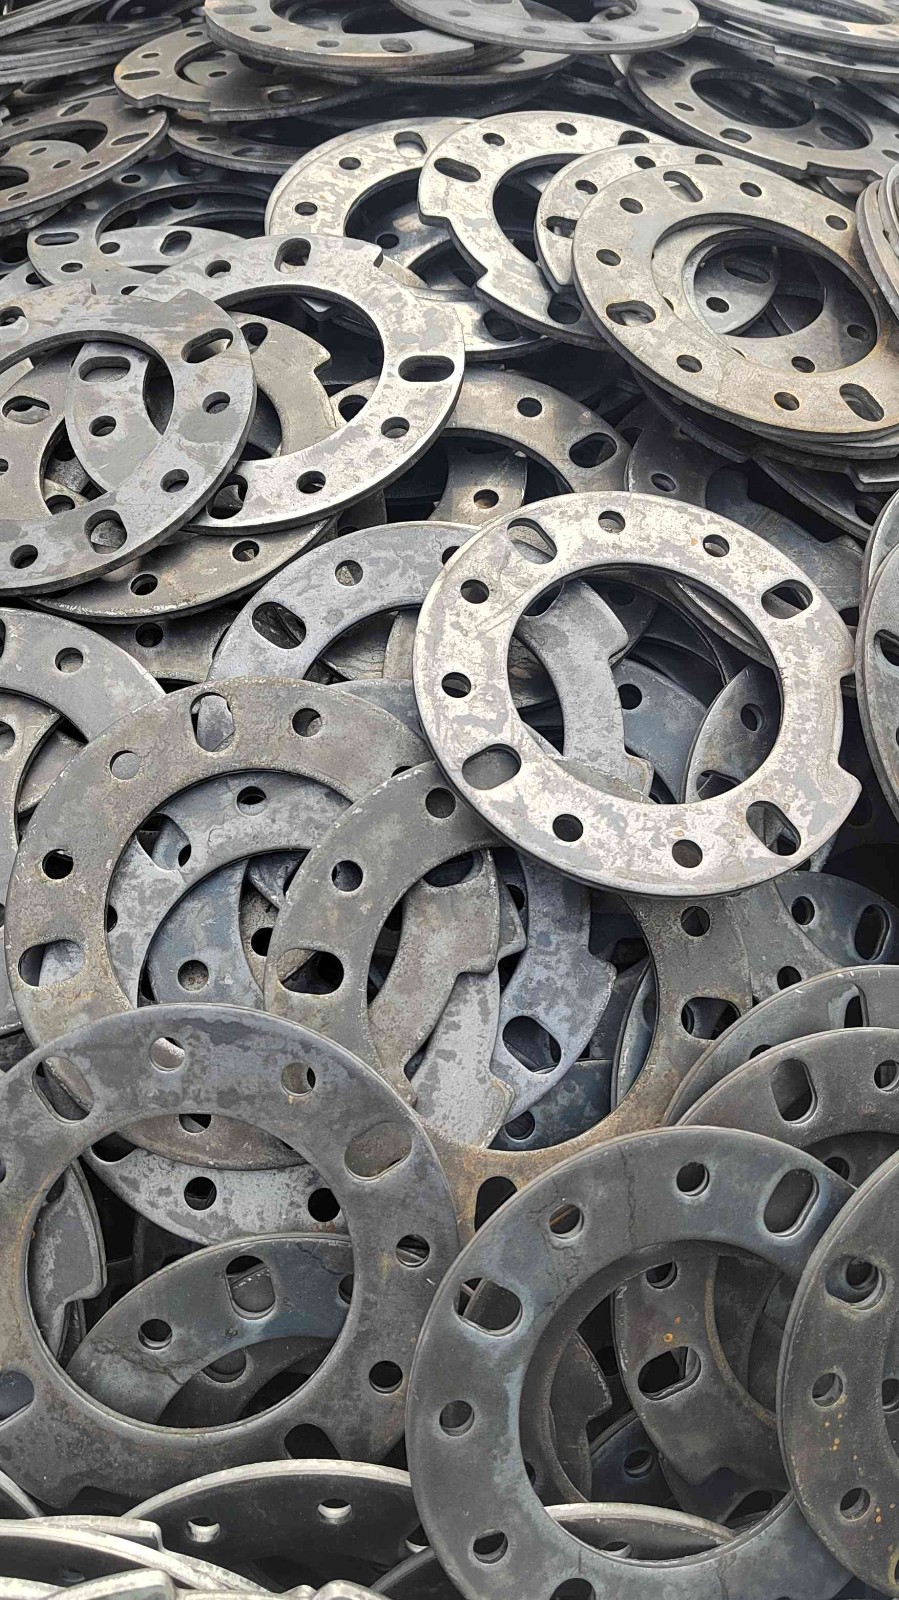
该产品属于YJ-02系列,规格覆盖DN100—DN1200,适用杆径范围宽,可匹配常用混凝土电杆、钢管杆及通信杆塔。产品将法兰面、承托面及加强结构一体铸造成型,杜绝了多板拼焊带来的焊缝缺陷风险;螺栓孔位置精度控制在±0.5mm,确保现场与基础地脚螺栓准确对位,无需扩孔或修磨,大幅缩短组立时间。
在选型环节,采购方需重点确认三项参数:一是电杆根部外径及连接方式,确定法兰内孔尺寸;二是设计荷载对应的螺栓直径、数量及分布圆直径;三是现场环境对材质的防腐要求,是否需要热镀锌或采取其他表面处理方式。东发钢管在客户提供杆型图或基础布置图后,可协助完成选型匹配,避免因规格偏差导致的现场返工。
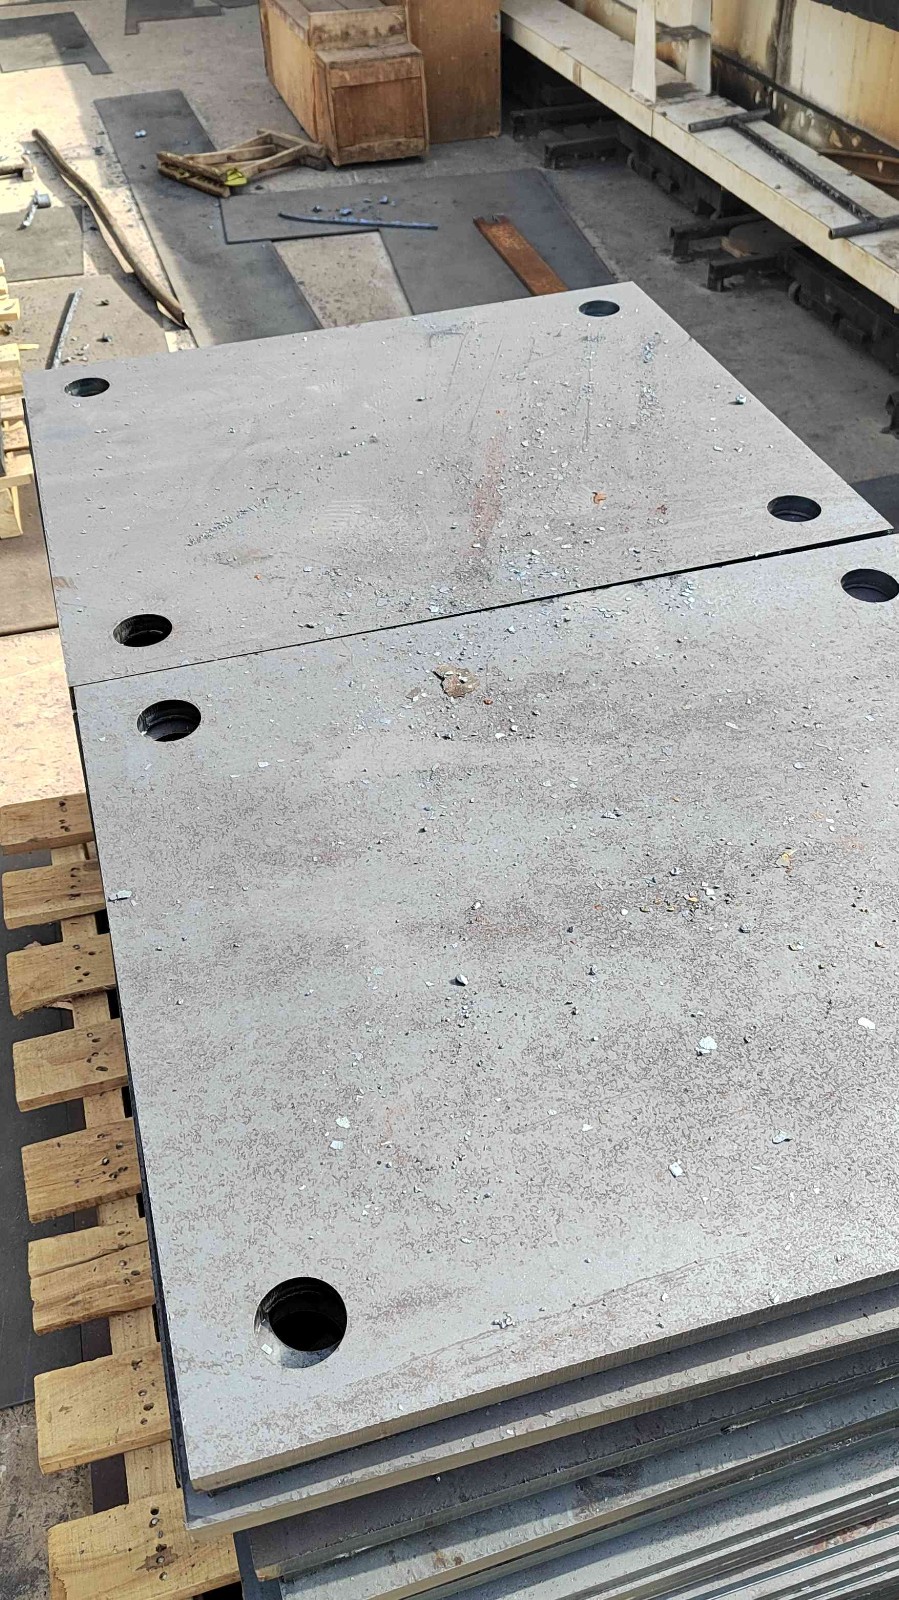
验收环节建议关注以下要点:法兰面平面度应控制在0.3mm/m以内,以保证与基础承台均匀贴合;螺栓孔位置应使用专用检具逐孔复核;铸件表面不得存在裂纹、缩孔、冷隔等铸造缺陷;关键受力部位尺寸按图纸逐一测量,确保留有余量。东发钢管每批次产品均附带材质证明及尺寸检测记录,采购方可据此进行来料抽检或第三方送检,验收流程透明可追溯。
施工配合方面,一体铸件由于自带定位法兰面,安装时可直接吊装对位,减少现场找正时间。如果项目位于偏远地区或地形复杂区域,建议在发货前与厂家确认吊装重量和运输尺寸,便于提前安排吊车及运输车辆。
异形结构件YJ-01系列
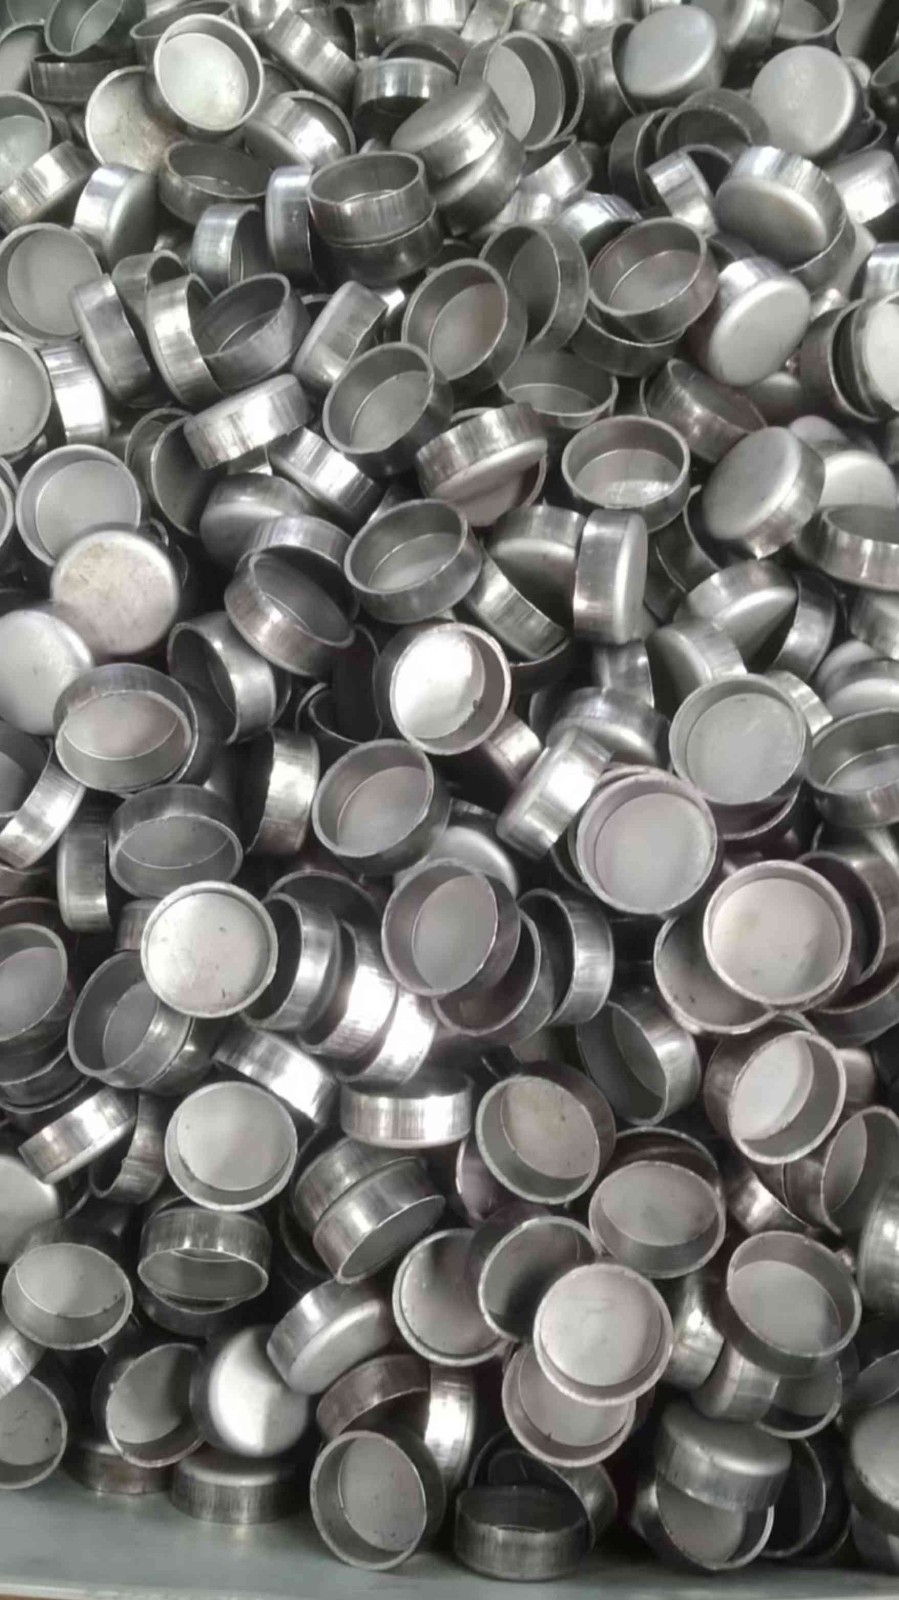
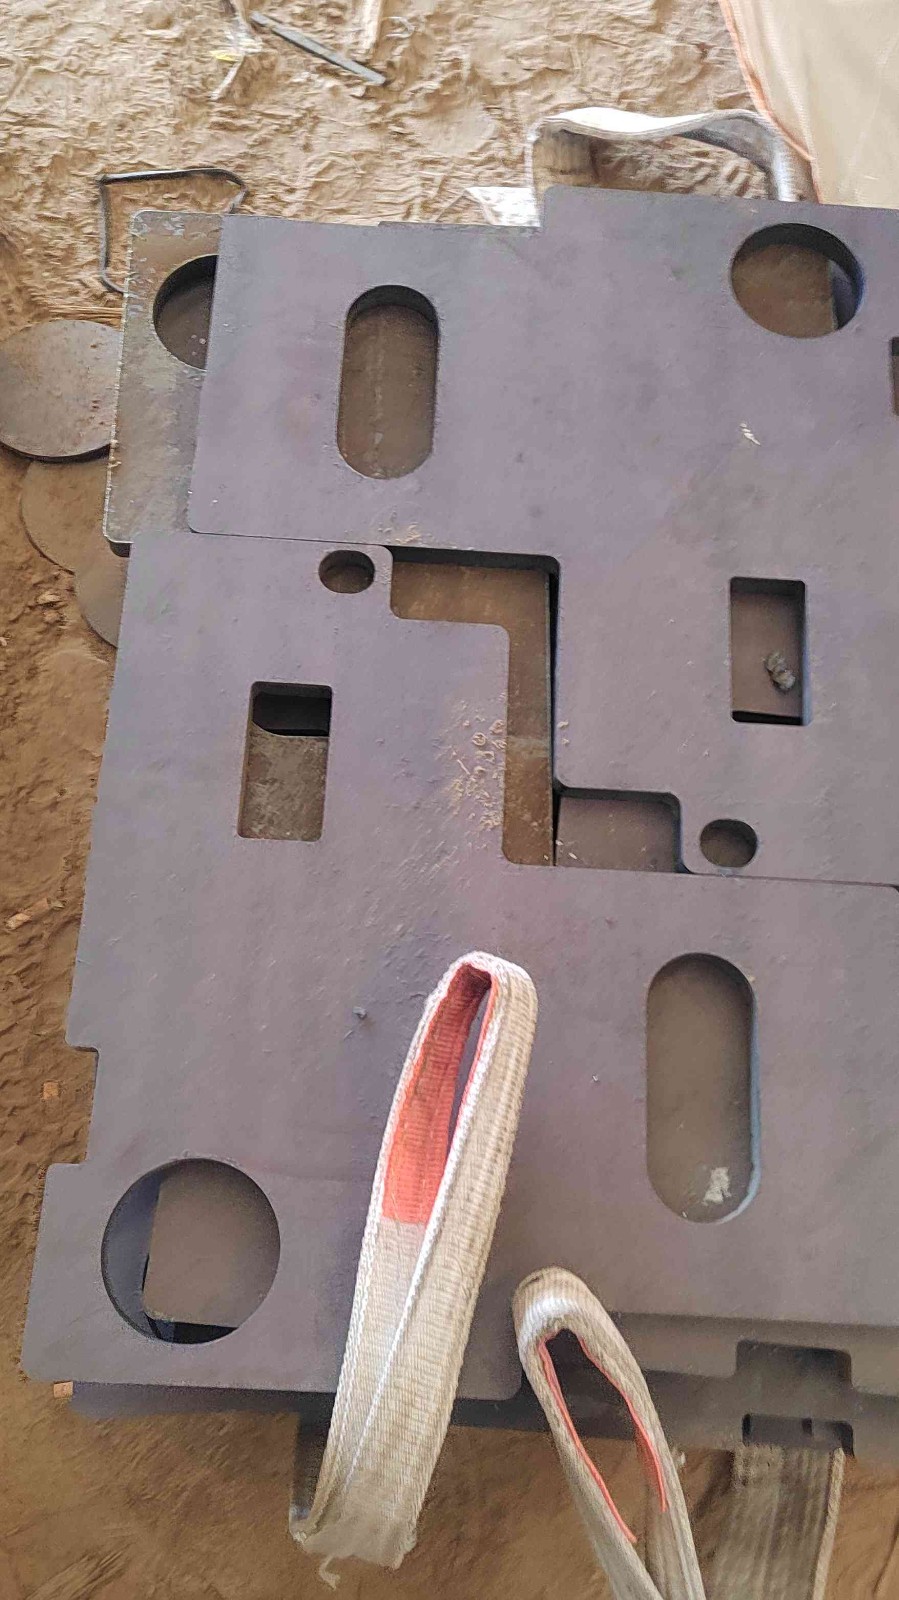
除电杆底座法兰盘一体铸件外,东发钢管同步提供异形结构件的定制加工服务。该系列面向机械制造、汽配加工、装备零部件等领域,可加工各类非标异形铸件与锻件,尺寸公差控制在±0.05mm,材质涵盖QT450、HT250、Q235B及45#。
对于电力工程配套单位而言,部分项目会涉及非标横担连接件、紧固底座、拉线锚固件等结构件需求。这类构件通常批量不大但精度要求高,采用常规切割焊接方式难以稳定保证尺寸一致性。东发钢管可根据图纸直接进行模具开发或小批量加工,从毛坯成型到精加工全流程内部完成,减少外协周转环节,缩短整体供货周期。
在项目采购中,此类非标件往往需要与法兰盘产品配套到货,因此东发钢管支持多品类合并排产和统一发货,降低工程现场的收货管理成本。对于急需的补件订单,常规型号可实现快速插单生产,尽可能减少因配件缺失造成的停工等待。
配重铁YJ-03系列
配重铁是工程机械、起重设备及机床配重系统中常用的基础部件。该系列单件重量覆盖5kg—5000kg,密度均匀稳定,能够满足不同设备的平衡配重需求。虽然配重铁不属于电杆底座法兰盘一体铸件的直接配套件,但在杆塔基础施工中,部分临时加固装置、抗风拉线系统或试验台架会用到规格不一的配重块,东发钢管可一并供应,减少客户多供应商管理成本。
配重铁生产严格按重量公差控制,每件产品均经过称重复核,确保批量供货的重量一致性。表面可根据使用环境选择涂装或防锈处理,适应露天存放和长期使用工况。
企业能力与合作建议
选择电杆底座法兰盘一体铸件供应商,建议从精度保障能力、批次一致性、交付效率和售后机制四个方面进行综合评估。东发钢管在冷拔精度控制、内壁光洁度处理与批次一致性三个环节形成自身技术壁垒,产品从毛坯成型到精加工、检测、包装发运全流程在自有体系内完成,便于及时响应项目过程中的设计变更与追加订单。
对于工程总包单位或电杆生产企业,建议在项目启动初期即与厂家技术团队对接,提前确认杆型图纸与基础受力条件,以便完成法兰盘规格匹配和排产计划。对于批量较大的框架采购项目,可协商建立常备安全库存机制,由厂家根据项目进度分批供货,既保证现场连续施工,又避免大量资金占用。
在资料配合方面,东发钢管每批次产品附带材质证明及尺寸检测记录,出口型号执行同等尺寸公差与材质检验标准。对于需要报审或归档的项目资料,可提前沟通清单要求,厂家按照指定格式提供。对于重大批量订单,可安排技术员驻厂协同调试,保障大批量供货过程中的质量稳定性。重大批量订单可派驻技术员驻厂协同调试。
服务区域
东发钢管位于昌平,生产基地位于本地并配有一处仓储配货中心,常备库存规格超过260种,常规型号下单后48小时内完成分切、倒角及包装发运,周边800公里物流圈实现隔日达。对于北京及周边区域的工程项目,可直接对接沟通,选型阶段可携带图纸到厂面谈,确认具体规格参数与供货周期。
由于项目工地位置和进场条件各不相同,涉及特殊运输要求或夜间进场卸货的情况,建议在订单确认前与厂家提前沟通。昌平及邻近区域的紧急补件需求,东发钢管优先安排生产插单。对于外阜项目,发运前会与客户确认物流方式和预计到货时间,并提供物流跟踪信息。产品同步供应东南亚、中东及欧洲多个海外目标市场,出口型号执行同等标准。
常见问题
电杆底座法兰盘一体铸件相比传统拼焊法兰到底能省多少成本?现场安装会有哪些不同?
一体铸件省去的成本主要体现在三个环节:一是材料成本,传统拼焊法兰需要购买不同厚度的钢板、筋板、加强圈等材料,下料损耗大;而一体铸件近净成形,材料利用率更高。二是加工成本,拼焊件需要下料、拼装、焊接、校正、整形等多道工序,每一道工序都需要人工和时间;一体铸件成型后只需进行法兰面精加工和螺栓孔加工,工序明显缩短。三是安装成本,拼焊法兰在现场通常需要调整、修磨、甚至补焊,安装工时较长;一体铸件法兰面平整度高、螺栓孔位置度准确,吊装后可直接穿螺栓紧固,单基电杆安装时间可明显缩短。综合来看,替换零散配件后,采购方在材料、加工和现场安装三个环节都能感受到成本下降,同时由于焊缝减少,运行期故障率也相应降低。
从昌平发货到周边工地,常规规格的交期如何?需要提供哪些资料才能下单?
对于DN100—DN1200范围内常备库存的常规规格,从订单确认到包装发运通常在48小时内完成,周边800公里物流圈隔日可达。如果项目需要的是非标规格或定制材质,交期会根据模具状态、毛坯供应和加工排产情况确定,建议预留7—15天排产周期。下单时需提供杆型图或基础地脚螺栓布置图,明确法兰内孔直径、螺栓分布圆直径、螺栓孔数量及直径、法兰厚度、材质及表面处理要求。如已有设计院图纸,直接提供图纸即可;如仅有部分参数,可与白经理联系确认缺失信息。每批次产品附带材质证明及尺寸检测记录,满足工程验收归档需要。如有特殊交期要求,也可在下单前沟通加急排产事宜。